一、首件检验记录表的结构设计
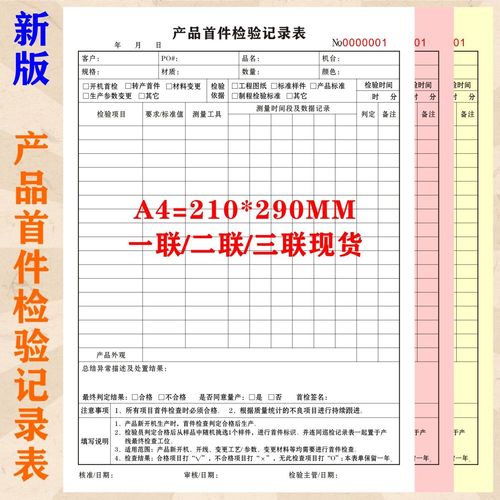
A4产品首件检验记录表是五金塑胶电子制品生产过程中质量管控的第一道关卡。该类记录表通常采用一联、二联、三联的多联设计,分别用于品质部门存档、生产部门留存和客户或上级审核追溯。三联单的颜色分配建议为:第一联白色(品质部存档)、第二联红色(生产部留存)、第三联黄色(仓库或客户回执),以便于快速识别和分发,避免混用。
在表头部分,应包含以下核心信息字段:产品名称、产品型号/料号、生产工单号、检验日期、检验时段、班次、机台/产线编号、首件数量、检验员姓名及核签人。对于五金塑胶电子制品,还须注明材质的规范要求(如ABS、PC、POM、锌合金、不锈钢等)以及表面处理方式(电镀、喷涂、阳极氧化等),以确保首件与工艺要求的一致性。
二、首件检验项目的设置
针对五金塑胶电子产品,首件检验项目应覆盖外观、尺寸、结构与功能四个维度。
外观检验包括:颜色与色板对比、表面缺陷(缩水、披锋、气泡、划痕、料花、烧焦)、披锋毛刺、喷涂/电镀层的附着力与均匀性、丝印/移印的位置与清晰度等。每项检验应有明确的判定标准,如“目视无色差、无超过0.2mm的划痕”等量化或可操作的表述。
尺寸检验应列出关键尺寸及公差范围,五金件关注冲压尺寸、折弯角度、孔位偏差;塑胶件关注缩水率影响下的配合尺寸、装配孔位置度。建议在记录表中预留实测值记录列和判定列(合格/不合格),不合格时填写偏差值。
结构检验侧重于装配验证,包括五金件与塑胶件的配合间隙、卡扣松紧度、螺丝孔对齐度、电子元器件的焊脚位置等。功能检验根据产品类型而定,如导通测试、按键手感、插拔力、防水等级初检等。
三、IPQC巡检报表的设计要点
IPQC(制程品质控制)巡检报表是生产过程中按固定频率对制程质量进行监控的记录工具。对于五金塑胶产品混合生产的产线,巡检报表应在首件检验记录表的基础上扩展为多时段巡检格式。通常每次巡检间隔不超过2小时,巡检项目应聚焦于制程中容易出现波动的关键参数。
巡检报表的横向结构宜按时间维度展开,纵向列出检验项目。表头包含:巡检日期、产线/机台、产品型号、生产工单号、巡检时段(如08:00-10:00、10:00-12:00等)、巡检员。检验项目包括:产品外观(按首件标准抽检3-5pcs)、关键尺寸抽测(塑胶件1模/2小时、五金件每批抽检5pcs)、设备参数点检(注塑温度、压力、冲压速度喷涂层厚度等)、物料核对(原材料批号与首件批次一致性)、作业手法确认(是否按SOP操作)、不良品隔离状态、5S执行情况等。
巡检结果以“OK/NG”或“√/×”记录,出现NG时应要求立即填写异常处理单并注明隔离与整改措施。同时应设“备注”栏用于记录更换模具、调机、物料切换等关键事件,便于后续追溯。
四、五金塑胶产品的专项管控要点
不同类型产品的巡检重心应当有所区分。五金件重点管控:冲压毛刺高度、折弯角度公差、焊接强度、电镀层厚度与盐雾测试记录。塑胶件重点管控:注塑成型温度与周期、缩水导致的尺寸偏差、水口剪切面平整度、喷油涂层外观与百格测试结果。电子制品则关注:SMT贴片位置偏移、焊点质量(虚焊/连锡)、功能测试初判合格率。
巡检员在执行过程中应使用标准检具(卡尺、千分尺、色差仪、推拉力计等),避免依赖主观目视判断。表中应明确列出各产品对应的检具名称与精度要求,并校验检具的校准有效性。对于首件样品,建议要求检验员在表上粘贴或注明首件签样位置与样品编号,与巡检报表形成对照,确保对生产过程中的标准一致性推溯有据可依。
五、记录的归档与追溯
一联二联三联表单的使用需清晰规范:品质部门于每批次完成后收集完整记录并进行分类归档(按月/按客户);生产部门需在前一日生产结束后将第二联交回生产主管审阅并签字确认;第二联在产品交付时随附样品一同与客户核对无误后由客户或业务部门留存。所有记录保存期限应不低于产品保质期或合同约定有效期,电子质体系初检中需能随时提供最新时限的巡检报表佐证。
综上,标准化的A4多联首件检验记录与IPQC巡检报表,能够实现对五金塑胶电子制品从产品首件核准到过程稳定性的连续卡控,是多品种混线生产中精益管理的核心文控工具。